Литой Y-образный фильтр из нержавеющей стали против стандартного: что выбрать?
2026-07-21
- Литой Y-образный фильтр из нержавеющей стали: инженерный анализ для выбора промышленного фильтра тонкой очистки
- Технологические различия: Литье против Стандартной сборки
- Сравнительный анализ: Таблица технических параметров
- Критерии выбора: Когда выбирать литой, а когда стандартный фильтр?
- Ключевые технические характеристики, на которые нужно смотреть при закупке
- Обслуживание и эксплуатация: Как продлить жизнь фильтру
- Почему стоит рассматривать китайских производителей высокого уровня?
- Часто задаваемые вопросы
- Заключение: Инвестиция в надежность
Литой Y-образный фильтр из нержавеющей стали: инженерный анализ для выбора промышленного фильтра тонкой очистки
Выбор между литым и сварным корпусом в трубопроводной арматуре — это не просто вопрос эстетики или стоимости заготовки. Это фундаментальное решение, определяющее срок службы всей системы, частоту технического обслуживания и, что критически важно, безопасность процесса. В нашей практике проектирования узлов для нефтехимических производств мы неоднократно сталкивались с ситуацией, когда экономия на этапе закупки фильтрующего элемента приводила к остановке линии из-за микротрещин в корпусе под воздействием циклических нагрузок. Промышленный фильтр тонкой очистки должен выдерживать не только рабочее давление, но и гидроудары, температурные расширения и агрессивное воздействие среды.
В данном материале мы проведем глубокий технический разбор различий между литыми Y-образными фильтрами из нержавеющей стали и их стандартными (сварными/штампованными) аналогами. Мы не будем использовать маркетинговые клише. Вместо этого мы опираемся на данные испытаний материалов, требования стандартов ГОСТ и ISO, а также реальный опыт эксплуатации на предприятиях России и СНГ. Если ваша задача — обеспечить бесперебойную работу насосного оборудования и защитить теплообменники от абразивного износа, этот гид поможет вам сделать обоснованный выбор.
Почему конструкция корпуса имеет решающее значение для фильтрации
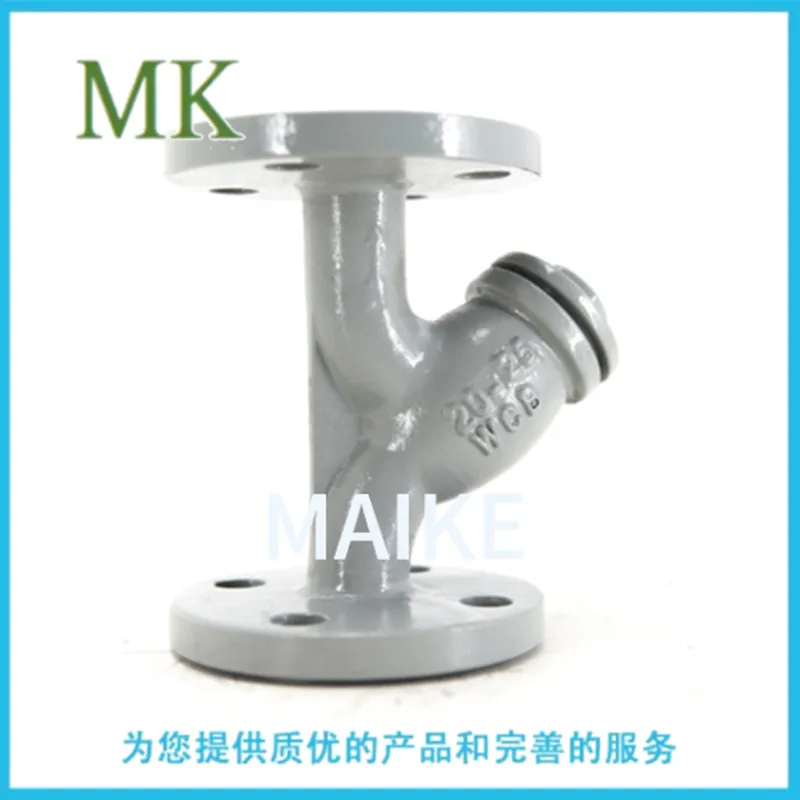
Многие закупщики ошибочно полагают, что главным компонентом фильтра является сетка. Безусловно, качество ячейки важно. Однако корпус — это первый барьер безопасности. Y-образный фильтр (тип Y-strainer) работает в условиях постоянного потока. Жидкость или газ ударяются о стенку корпуса, меняют направление на 90 градусов и проходят через фильтрующий элемент. Это создает зоны турбулентности и локального перепада давления.
Стандартные фильтры, изготовленные методом сварки листового металла или штамповки, имеют швы. Даже при качественной сварке и последующей шлифовке, зона термического влияния (ЗТВ) остается слабым местом. В этой зоне меняется структура металла, снижается его коррозионная стойкость и усталостная прочность. Литой корпус, напротив, представляет собой монолитную структуру. Отсутствие швов означает отсутствие точек концентрации напряжения. Для систем с давлением выше 1.6 МПа (16 бар) и температурами свыше 150°C литая конструкция часто является единственно верным инженерным решением.
Компания ООО «Сычуань Майкэ Машиностроение» уделяет особое внимание литейным технологиям при производстве трубопроводных фильтров. Использование методов точного литья позволяет получать внутренние поверхности высокой чистоты, что минимизирует сопротивление потоку и предотвращает накопление отложений в углах корпуса, где часто застаивается среда.
Технологические различия: Литье против Стандартной сборки
Чтобы понять, какой промышленный фильтр тонкой очистки выбрать, необходимо разобраться в физике производства. Давайте сравним два основных метода изготовления корпусов из нержавеющей стали (марки AISI 304, 316, 316L).
1. Литые корпуса (Cast Body)
Процесс начинается с создания восковой модели, которая покрывается керамической оболочкой. После выплавки воска в форму заливается расплавленная нержавеющая сталь. Этот метод, известный как литье по выплавляемым моделям, позволяет создавать сложные геометрические формы с высокой точностью.
- Структурная целостность: Монолитность материала обеспечивает равномерное распределение механических нагрузок. Литой фильтр способен выдерживать кратковременные скачки давления (гидроудары) без деформации.
- Коррозионная стойкость: Отсутствие сварных швов исключает риск электрохимической коррозии в зонах соединения. Это критично для химической промышленности, где транспортируются хлориды, кислоты или щелочи.
- Гидродинамика: Внутренняя поверхность литого корпуса может быть выполнена с плавными переходами (радиусами), что снижает коэффициент местного сопротивления. Это напрямую влияет на падение давления (ΔP) на фильтре.
Однако, литье имеет свои ограничения. Стоимость оснастки высока, поэтому экономическая целесообразность проявляется при средних и крупных тиражах или для фильтров больших диаметров (от DN50 и выше). Также важно контролировать качество литья: наличие раковин или непроваров внутри металла недопустимо. Производители высокого уровня, такие как наша компания, проводят рентгенографический контроль каждого критического узла.
2. Стандартные (сварные/штампованные) корпуса
Этот тип фильтров изготавливается из трубных заготовок или листового металла, который вальцуется и сваривается. Крышка фильтра часто приваривается или крепится через резьбовое соединение, которое также является зоной риска.
- Стоимость: Основное преимущество — низкая цена инструмента и быстрое производство малых партий. Идеально для бюджетных проектов с низким давлением.
- Риск дефектов: Качество напрямую зависит от квалификации сварщика и контроля качества шва. Непровары, поры или шлаковые включения могут стать очагами коррозии.
- Ограничения по давлению: Обычно такие фильтры рекомендуются для систем с давлением до 1.0–1.6 МПа. При более высоких нагрузках риск разгерметизации по шву возрастает экспоненциально.
В нашей практике был зафиксирован случай на нефтеперерабатывающем заводе, где использование дешевых сварных фильтров на линии подачи сырой нефти привело к микротрещине шва через 8 месяцев эксплуатации. Причина — вибрация насосов и циклические температурные нагрузки. Замена на литые аналоги решила проблему полностью.
Сравнительный анализ: Таблица технических параметров
Для наглядности мы свели ключевые параметры в сравнительную таблицу. Это поможет инженерам и закупщикам быстро оценить риски и преимущества каждого варианта.
| Параметр | Литой Y-образный фильтр (Нержавеющая сталь) | Стандартный сварной/штампованный фильтр |
|---|---|---|
| Метод изготовления | Точное литье (Investment Casting) | Сварка, штамповка, вальцовка |
| Целостность конструкции | Монолитная, без швов | Наличие сварных швов и соединений |
| Рабочее давление (PN) | До PN40 (4.0 МПа) и выше, в зависимости от толщины стенки | Обычно до PN16 (1.6 МПа), редко PN25 |
| Температурный режим | -60°C … +450°C (зависит от марки стали и уплотнений) | -20°C … +200°C (ограничено свойствами шва и уплотнений) |
| Коррозионная стойкость | Высокая (однородная структура металла) | Средняя (риск коррозии в зоне шва) |
| Гидравлическое сопротивление | Низкое (оптимизированная внутренняя геометрия) | Среднее/Высокое (возможны неровности шва внутри) |
| Стоимость производства | Выше (затраты на модели и литье) | Ниже (простая механическая обработка) |
| Срок службы | 15-20 лет и более при правильном обслуживании | 5-10 лет, зависит от условий эксплуатации |
| Применимость | Нефтехимия, энергетика, пищевая промышленность (высокие требования) | Водоснабжение, вентиляция, низконапорные системы |
Как видно из таблицы, литой фильтр превосходит стандартный по всем техническим характеристикам, кроме начальной стоимости. Однако, если рассчитать стоимость жизненного цикла (TCO), включая затраты на ремонт, простои и замену, литой вариант часто оказывается более выгодным в долгосрочной перспективе.
Критерии выбора: Когда выбирать литой, а когда стандартный фильтр?
Не существует универсального решения. Выбор зависит от конкретных условий вашего технологического процесса. Ниже приведены сценарии, которые помогут вам принять решение.
Сценарий 1: Агрессивные среды и высокие давления
Если вы работаете в нефтяной, химической или фармацевтической отрасли, где транспортируются коррозионные жидкости (кислоты, растворители, морская вода) или среды под высоким давлением, выбор однозначен — литой фильтр из нержавеющей стали. Марки стали AISI 316L или дуплексные стали обеспечивают необходимую стойкость. Наличие сварных швов в таких условиях — это гарантия преждевременного выхода из строя.
Важно учитывать также требование к чистоте продукта. В пищевой и фармацевтической промышленности стандарты GMP и EHEDG требуют, чтобы внутренняя поверхность оборудования была гладкой и не имела зон, где могут накапливаться бактерии. Литой корпус с электрополировкой идеально отвечает этим требованиям. Стандартные сварные фильтры практически невозможно сделать полностью гигиеничными из-за микронеровностей шва.
Сценарий 2: Системы водоснабжения и HVAC
Для систем отопления, вентиляции и кондиционирования (HVAC), а также для холодной и горячей воды в гражданском строительстве, где давление не превышает 1.0–1.6 МПа и температура стабильна, стандартные сварные фильтры из углеродистой или нержавеющей стали являются экономически оправданными. Здесь нет агрессивных химических факторов, а гидроудары редки или компенсируются другими элементами системы.
Однако, даже в этом случае, если система расположена в труднодоступном месте (например, в подземном коллекторе или на высоте), мы рекомендуем рассмотреть литые варианты. Их повышенная надежность снизит необходимость частого обслуживания и замены.
Сценарий 3: Пищевая промышленность и напитки
Здесь на первый план выходит не только прочность, но и соответствие санитарным нормам. Фильтры должны легко разбираться для очистки (CIP/SIP системы). Литые корпуса часто проектируются с учетом быстрого съема крышки и наличия специальных креплений. Компания ООО «Сычуань Майкэ Машиностроение» производит специализированные линейки фильтров для пищевой отрасли, которые соответствуют международным стандартам гигиены. Использование стандартных сварных фильтров в этой сфере может привести к санкциям со стороны контролирующих органов из-за риска загрязнения продукта.
Ключевые технические характеристики, на которые нужно смотреть при закупке
При заказе промышленного фильтра тонкой очистки недостаточно указать только диаметр трубы (DN). Инженер-проектировщик долженSpecify следующие параметры:
- Материал корпуса и internals: Убедитесь, что не только корпус, но и сетка, болты и прокладки совместимы с рабочей средой. Например, для хлорсодержащих сред обычная AISI 304 не подойдет, нужна AISI 316L или титан.
- Размер ячейки (Mesh/Micron): Тонкость фильтрации определяет эффективность защиты downstream-оборудования. Для защиты насосов обычно достаточно 40-100 микрон. Для форсунок или теплообменников может потребоваться 10-25 микрон. Помните: чем мельче ячейка, тем выше перепад давления и чаще требуется очистка.
- Коэффициент Kv/Cv: Этот параметр характеризует пропускную способность фильтра. Низкий Kv приведет к падению давления в системе и увеличению энергозатрат на перекачку. Литые фильтры с оптимизированной гидродинамикой обычно имеют более высокий Kv.
- Тип соединения: Фланцевое (для больших диаметров и высоких давлений), резьбовое (для малых диаметров) или приварное. Фланцевые соединения должны соответствовать стандартам ГОСТ 12815, DIN или ANSI, в зависимости от проекта.
- Наличие дренажа и манометров: Для мониторинга загрязнения фильтра крайне желательно наличие штуцеров для подключения манометров до и после фильтра, а также дренажного крана для слива осадка.
Частая ошибка при закупке — игнорирование направления потока. Y-образный фильтр должен устанавливаться строго по стрелке на корпусе. Установка “против шерсти” приведет к мгновенному разрушению сетки и попаданию грязи в систему. Литые корпуса обычно имеют четко отлитую стрелку направления потока, которая не стирается со временем, в отличие от наклейки на сварном корпусе.
Обслуживание и эксплуатация: Как продлить жизнь фильтру
Даже самый качественный литой фильтр требует обслуживания. Игнорирование регламентных работ — главная причина аварий. Вот пошаговый алгоритм правильного обслуживания, основанный на нашем опыте:
1. Мониторинг перепада давления
Установите дифференциальный манометр. Когда перепад давления достигнет 0.5–0.7 бар (или значения, указанного в паспорте), фильтр необходимо очистить. Работа с загрязненным фильтром приводит к кавитации и повреждению сетки.
2. Правильная процедура очистки
Перекройте поток, сбросьте давление через дренажный клапан. Откройте крышку. Извлеките сетчатый элемент. Очистите его мягкой щеткой и промойте растворителем или водой под давлением. Внимание: Не используйте металлические скребки для очистки нержавеющей сетки — это повредит поверхность и создаст очаги коррозии. Если сетка деформирована или имеет повреждения ячеек, ее необходимо заменить. Ремонт сетки сваркой недопустим.
3. Проверка уплотнений
При каждой разборке проверяйте состояние прокладки крышки. Даже небольшое повреждение уплотнительного кольца приведет к утечке. Всегда имейте запасной комплект прокладок из материала, совместимого с вашей средой (PTFE, EPDM, Viton).
4. Сезонное обслуживание
В системах, работающих на открытом воздухе, перед зимним периодом убедитесь, что в корпусе фильтра не остается вода, которая может замерзнуть и разорвать корпус. Хотя нержавеющая сталь прочна, лед создает колоссальное внутреннее давление.
Мы наблюдали ситуацию, когда предприятие игнорировало очистку фильтра в течение года. Результат: сетка лопнула, и крупный фрагмент металлической окалины попал в центробежный насос, уничтожив его крыльчатку. Стоимость ремонта насоса превысила стоимость нового фильтра в 50 раз. Регулярное обслуживание — это самая дешевая страховка.
Почему стоит рассматривать китайских производителей высокого уровня?
Традиционно российский рынок ориентирован на европейские бренды. Однако в текущих экономических условиях логистика и стоимость европейских компонентов стали prohibitive. Китайское машиностроение прошло долгий путь эволюции. Сегодня ведущие китайские заводы, такие как ООО «Сычуань Майкэ Машиностроение», используют те же литейные технологии и стандарты контроля качества, что и европейские конкуренты, но предлагают цену на 30-40% ниже.
Ключевой момент — выбор правильного партнера. Рынок Китая неоднороден. Есть кустарные мастерские, а есть высокотехнологичные предприятия с сертификацией ISO 9001, CE, PED (Pressure Equipment Directive) и EAC. ООО «Сычуань Майкэ Машиностроение» специализируется именно на оборудовании для нефтяной и химической промышленности. Наша продукция проходит строгий контроль на каждом этапе: от входного контроля сырья (спектральный анализ стали) до гидравлических испытаний готовых изделий.
Мы предлагаем не просто “железо”, а инженерное решение. Наши специалисты помогают подобрать оптимальную конфигурацию фильтра под ваши конкретные условия: давление, температуру, вязкость среды и требуемую степень очистки. Мы понимаем специфику российского рынка и обеспечиваем полную документационную поддержку для прохождения экспертизы и сертификации.
Часто задаваемые вопросы
Какой срок службы у литого фильтра из нержавеющей стали?
При правильной эксплуатации и своевременном обслуживании срок службы литого корпуса составляет 15-20 лет и более. Сетчатые элементы являются расходным материалом и заменяются по мере износа или повреждения, обычно каждые 1-3 года в зависимости от загрязненности среды.
Можно ли использовать литой фильтр для питьевой воды?
Да, если фильтр изготовлен из пищевой нержавеющей стали (AISI 304 или 316L) и имеет соответствующие санитарные сертификаты. Внутренняя поверхность должна быть обработана (шлифовка/полировка) для предотвращения размножения бактерий. Компания ООО «Сычуань Майкэ Машиностроение» производит фильтры, соответствующие требованиям для пищевой промышленности.
В чем разница между фильтром грубой и тонкой очистки?
Разница в размере ячейки сетки. Фильтры грубой очистки (strainers) обычно имеют ячейку 400-1000 микрон и служат для защиты от крупных частиц (окалины, камни). Промышленный фильтр тонкой очистки имеет ячейку от 10 до 100 микрон и защищает чувствительное оборудование (форсунки, подшипники, мембраны). Y-образные фильтры могут использоваться для обеих целей, в зависимости от установленной сетки.
Как определить, что фильтр пора чистить?
Основной признак — рост перепада давления на фильтре. Если у вас установлены манометры до и после фильтра, сравнивайте показания. Также признаком может быть снижение производительности системы (падение расхода) или визуальная утечка через крышку из-за избыточного давления.
Поддерживаете ли вы изготовление фильтров по индивидуальным чертежам?
Да, мы обладаем собственным конструкторским бюро и литейным производством, что позволяет нам изготавливать фильтры нестандартных размеров, с особыми типами фланцев или материалами по чертежам заказчика. Это особенно актуально при модернизации старых производственных линий.
Заключение: Инвестиция в надежность
Выбор между литым и стандартным Y-образным фильтром — это выбор между краткосрочной экономией и долгосрочной надежностью. Для критически важных процессов, агрессивных сред и высоких давлений литой корпус из нержавеющей стали является безальтернативным инженерным стандартом. Он обеспечивает безопасность, долговечность и стабильность гидравлических параметров системы.
Не рискуйте целостностью вашего производства ради экономии на компонентах. Качественный промышленный фильтр тонкой очистки — это страж вашего основного оборудования. Доверяйте проверенным производителям, которые могут подтвердить качество своей продукции сертификатами и реальными кейсами.
Если вы хотите подобрать оптимальное фильтрующее оборудование для вашего предприятия, получить консультацию инженера или запросить коммерческое предложение, свяжитесь с нашими специалистами. Мы готовы предоставить технические данные, чертежи и образцы для тестирования.
Свяжитесь с нами сегодня для обсуждения вашего проекта и получения персонализированного решения от ООО «Сычуань Майкэ Машиностроение».